
ヘビーデューティー油圧シャーリングマシン: 能力、タイプ、および購入ガイド
設備選定・プレート製作
頑丈な油圧シャーリングマシン: 厚板用に設計
トン数からわかるのは、フレームの剛性、すくい形状、ブレードギャップの制御だけではありません。ここに、軽量ハサミと何十年も使用できる機械の違いが実際にあります。
16 mm 軟鋼板の契約を引き受けたワークショップは、このことをすぐに学びます。 6 mm のシートを処理したスイング ビーム シャーがガタガタし始め、切断端が転がり、ブレードがすべてのプレートをわずかに台形にするのに十分なだけたわみます。機械は壊れていません。それは、そのアーキテクチャが決して意図されていなかった仕事をしているのです。頑丈な油圧剪断機は、まさにこの種の作業(板厚約 10 mm から 25 mm 以上)向けに構築されており、購入の決定は価格表ではなく、毎日切断する材料から始める必要があります。
シャーリングマシンを実際に「頑丈」にするものは何ですか
このフレーズは軽量マシンにすぐに定着するため、ステッカーではなくエンジニアリングを確認するのに役立ちます。本物のプレートシャーと自信過剰な板金機械を分ける 4 つの要素。
フレーム構造。 厚い板を切断すると、下刃、ベッド、サイドフレームに大きな横方向の力がかかります。頑丈なハサミは、1 回のセットアップで機械加工されたプレストレストの全溶接スチール フレームを使用しているため、長年使用してもブレードのサポートは平行に保たれます。フレーム重量は単なる数字ではありません。それは、一定のカットラインと、浅い弧に曲がるフレームとの違いです。
ブレードの動きとレーキ。 上部ブレードは傾斜しているため、一度に短いセグメントのみがかみ合います。軽量の機械ではすくい角が固定されます。頑丈なモデルでは調整が可能です。レーキを高くすると厚いプレートの切削力が軽減され、レーキを低くすると薄いシートのエッジが直角に保たれます。これは、最近の剪断機ではあまり議論されていないものの、最も有用な制御の 1 つです。
油圧式ホールドダウン。 10 mm を超えるプレートはストローク中に持ち上げるのに十分な硬さがあり、持ち上げられるとカットがふらつきます。複数の油圧クランプ シリンダがサイクル全体を通じてワークをテーブルに押し付けます。そのクランプ力はメイン シリンダのトン数と同じくらい決定的です。
ブレードギャップ制御。 上刃と下刃の間のギャップによって、バリのサイズと刃先の真直度が決まります。頑丈な機械は、シムや推測に頼るのではなく、正確で調整可能なギャップ (通常は材料の厚さの 5 ~ 10%) を提供します。そのすべてを駆動する油圧回路にも細心の注意を払う必要があります。圧力の上昇、シリンダーの同期、ストローク間の回復方法が、忙しいシフトでのマシンの感触を決定します。の CNC シャーリングマシンの油圧システムの技術的特徴 これをもっと詳しく説明してください。
頑丈なハサミは、フレームが暖まり、オイルが動作温度に達し、朝の最初のカットと同じ角度でブレードがプレートに接触するシフトの後半にその名前が付けられます。
ギロチンまたはスイングビーム: 異なる作業に対応する 2 つのアーキテクチャ
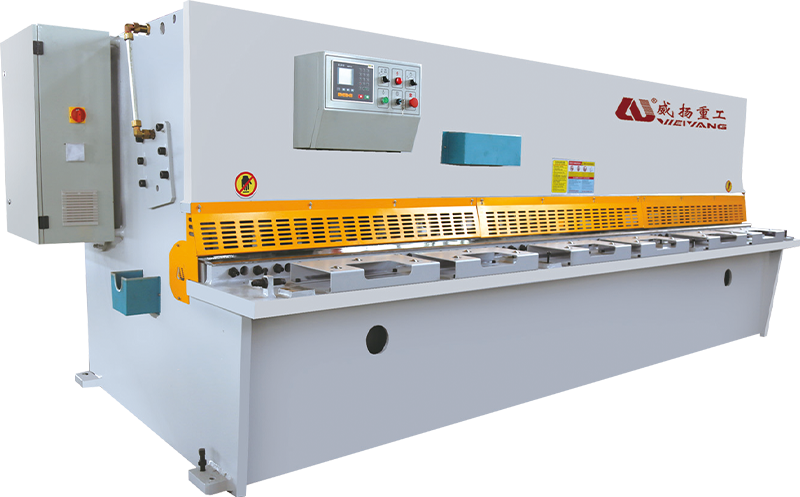
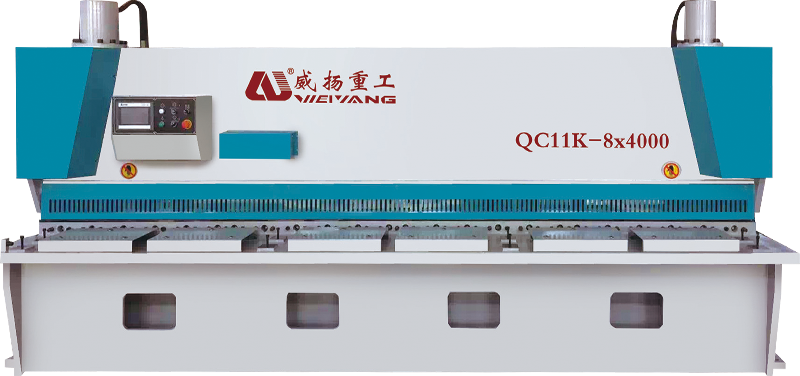
ほとんどの強力油圧式ハサミは、2 つのうちのいずれかに分類されます。油圧ギロチン (ゲート シャーと呼ばれることも多い) は、刃をまっすぐな垂直方向に押し下げます。スイングビームシャーは上部ブレードを旋回アームに取り付けるため、ストローク中にわずかな円弧を描きます。どちらのタイプが一般的に優れているというわけではありません。決定はあなたのショップで支配的な厚さの範囲によって決まります。
ギロチンブレードはテーブルに対して垂直を維持するため、厚い材料でもよりきれいで予測可能な切断が行われ、繰り返しの激しいストロークにもジオメトリが耐えられます。これは、13 ~ 25 mm のプレート、鋼構造物、およびサイクル速度よりもエッジの品質が重要な作業に指定されたアーキテクチャです。マシンは重く、物理的に大きくなり、設置費用も高くなりますが、その重量はすべてのカットで役に立ちます。
対照的に、スイングビームシャーは可動部品が少なく、設置面積がはるかに小さくなります。薄いシートや中程度のシートではサイクルが速いため、最大約 10 mm または 12 mm までの切断を行う生産工場に自然に適合します。刃の経路は真の垂直線ではなく円弧であるため、非常に厚いプレートの刃先形状は若干許容度が低くなります。厚さの範囲が 12 mm を超えることがほとんどない場合は、しっかりとした頑丈なスイング ビーム シャーがあれば十分かもしれません。
| 考察 | ギロチン(ゲートシャー) | スイングビームシャー |
|---|---|---|
| ブレードパス | 垂直方向の直線運動 | 旋回円弧 |
| 一般的なヘビーデューティ範囲 | 13~25mm以上 | 4~13mm |
| 厚板のエッジ品質 | 優秀、安定 | 約10~12mmまでが良好 |
| フレームとフットプリント | より重く、より大きく | コンパクト、軽量化 |
| 最適な用途 | 形鋼、板材製作 | 板金、軽中量生産 |
| 油圧の複雑さ | より多くのシリンダー、より深いベッド | より単純な回路 |
機械が長持ちするかどうかを決めるスペック
「20 mm × 2500 mm」と宣伝されている機械でも、連続作業では失敗する可能性があります。銘板には、背後のマージンではなく理想的なカットが記載されているためです。強力油圧ハサミを比較する際は、以下の数値と機構をご確認ください。
- 厚みと長さをカットします。 時々使用される厚板ではなく、最も一般的な素材に合わせて評価を行ってください。 16×2500 マシンは、主に 10 mm で稼働する特大の 25×3000 マシンよりも、10~16 mm のプレートを使用する店舗にはるかに優れたサービスを提供します。
- すくい角範囲。 通常約 0.5° ~ 2.5° の可変すくい角により、薄板の場合はすくい角を下げ、厚板の場合はすくい角を上げることができます。これにより、機械の有効範囲が大幅に広がります。
- ブレードギャップ調整。 明確な読み出しを備えた独立した微調整可能な設定により、より迅速な切り替えとバッチ間での一貫したバリ制御が可能になります。
- 1 分あたりのストローク数。 頑丈な機械は通常、1 分あたり 8 ~ 20 ストロークで動作します。実際のスループットは、ヘッドライン数よりも切断長さとプレートの厚さに依存します。
- モーターの出力と油圧。 モーターの定格とシステムの作動圧力を確認し、オイル クーラーが時折ではなく連続的に作動するサイズであることを確認してください。
- バックゲージ範囲。 約 ±0.5 mm の繰り返し精度を備えたプログラム可能なバック ゲージにより、手動シアーが生産用の切断ステーションに変わります。
- 刃の材質と刃先。 4 つの使用可能な刃先を備えた高品質のブレードにより、工具コストが削減され、予測可能な摩耗寿命が得られます。
規定容量と連続容量とのギャップに注意してください。 25 mm 軟鋼用のサイズのハサミは、8 時間のシフトを中断せずに実行した場合、20 mm プレートでは厳しい公差を維持できません。署名する前に、フレーム重量、オイル冷却能力、推奨デューティサイクルを尋ねてください。
現実的な受け入れテスト: ベッド全長にわたって 20 mm の軟鋼を切断し、エッジの真直度とバリの高さを測定し、これを少なくとも 50 回繰り返し、実行中の作動油の温度を監視します。テスト後半の安定したジオメトリーは、パンフレットのどのカーブよりも優れていることを証明します。
強力油圧式ハサミが活躍する場所
機械が材料を処理できるようになると、本当の問題は、その機械が生産ライン全体に対して何を行うかということです。機械製造では、重いハサミでフレーム プレート、ベース プレート、構造コンポーネントを大量に切断します。このパターンは、製造現場で繰り返し見られます。 機械産業のケーススタディ 。スチールサービスセンターは同じ機械を使用してプレートを販売可能なブランクに加工しますが、冶金工場はプレート準備ラインに直接ハサミを配置します。
航空機製造業者は、アルミニウムおよび高強度合金から構造ブランクを切断し、一貫したエッジ品質により下流での加工時間を短縮します。ステンレス鋼の家具、電気エンクロージャ、建築用金属加工品であっても、折り畳んだり溶接したりする前に真の直角のエッジが必要になります。これらの各設定では、ブレード、ホールドダウン、すくい角が特定の材料に合わせて設定されている場合、通常、強力剪断機がプレートを正確なブランクに加工する最速の方法です。
耐久性の高いシャーウェルの運転: ギャップ、レーキ、メンテナンス
適切なマシンを購入することは最初のステップにすぎません。パーツの見栄えは毎日の設定によって決まります。軟鋼の場合、ブレードのギャップはプレートの厚さの約 5 ~ 10 パーセント(10 mm のプレートでは約 0.8 mm)から開始し、バリの方向とエッジの状態に応じて微調整する必要があります。きれいに切断しながら、すくい角をできるだけ低く保ちます。すくい角を高くすると切削抵抗が低下しますが、薄板のエッジの歪みも大きくなります。
ブレードギャップの経験則。 バリがカットに沿って均一になるまで、最初はしっかりと隙間を少し開けてください。全長に沿って一貫したバリがあることは、冷間機械でのマイクロメーターの測定値よりも優れた日常の指標となります。
作動油の品質には常に注意を払う必要があります。大きなせん断により、長時間にわたって回路の温度が上昇します。過熱されたオイルは粘度を失い、カットが不均一になり、シールの劣化が早まります。問題が発生したときではなく、一定のスケジュールでオイルレベル、濾過、動作温度を確認してください。
安全は生産計画の一部です。 これらの機械は、油圧アキュムレータに大量のエネルギーを蓄えます。フロントガードとリアガード、両手操作、インターロック制御が標準装備されるべきであり、ブレードまたはフレームのメンテナンスは常に油圧をロックアウトし、ブレードをサポートした状態で開始する必要があります。
頑丈な油圧シャーリングマシンの選択は、結局のところ、実際に加工する板厚にアーキテクチャを適合させることになります。フレームの剛性、可変すくい角、油圧による保持力、ブレードギャップ制御は、キャッチーな銘板よりもはるかに重要です。最も厚い通常の材料から始めて、それに対して受け入れテストを実行し、1 時間の連続切断後に機械がどのように動作するかに細心の注意を払ってください。そうすれば、ハサミは静かに床で最も信頼できる機械の 1 つになります。
-
 +86-13813747229
-
 [email protected]
-
 中国江蘇省海安市成東鎮海坊大道22号。
著作権 © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. 無断転載を禁じます。
