
自動油圧シャーリングの種類・仕様・選定ガイド
この変化は、機械製造、冶金作業、航空板金工場、軽工業の成形部門など、生産ラインの先頭にシャーリングが設置されている場所で最も重要です。ほとんどの購入者にとって実際的な問題は、自動化が役立つかどうかではありません。それは、どの機械レイアウト、仕様セット、制御パッケージが実際に切断する材料に適合するかということです。
自動油圧シャーの実際の仕組み
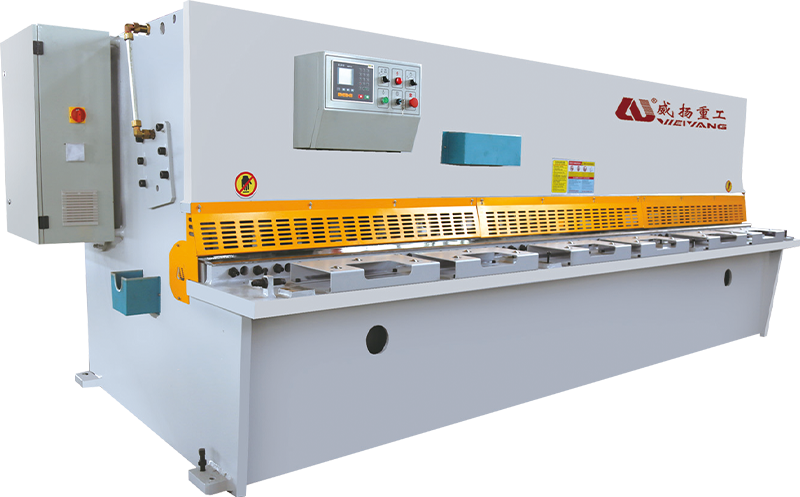
動作原理は簡単です。油圧シリンダーが上部ビームを押し下げ、そのビームに取り付けられたブレードが固定された下部ブレードと交差し、切断線に沿ってきれいに分離します。切断力はフライホイールの運動量ではなく油圧によって発生するため、ストロークの底近くでも油圧シアが制御可能であるのはこのためです。
自動部分は制御に関するものです。 CNC コントローラーはバック ゲージの位置を決め、ビームをストロークし、保存されたプログラムからブレード クリアランスとすくい角を調整します。手動剪断機では、これらはそれぞれ別個のセットアップ タスクです。自動機械では、オペレーターがプログラムを選択すると、機械が自動的に準備を整えます。油圧システムもブレードと同じくらい注目に値します。 CNC シャーリングマシンの油圧システムの技術的動作 サイクル速度、切断品質、長期信頼性に直接影響します。
ギロチンまたはスイングビーム: 最初にレイアウトを選択してください
自動油圧式剪断機は 2 つの主要な機械レイアウトを中心に構築されており、互換性はありません。各レイアウトは、異なる生産プロファイルに適しています。
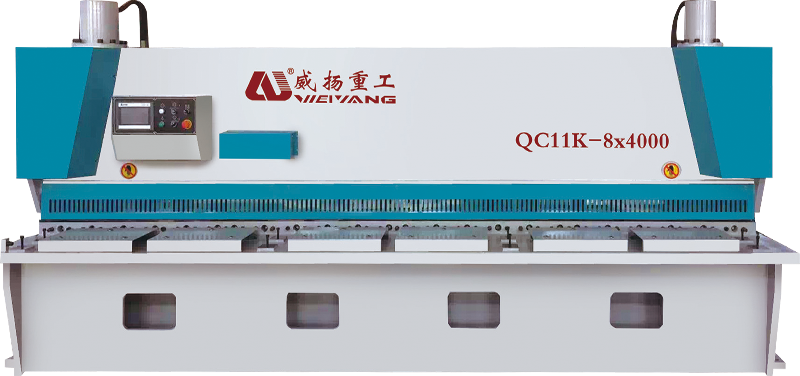
- ギロチン(ゲート)鋏 上刃を下刃と平行にまっすぐ下に動かします。剛性の高いフレームはたわみに強く、刃の経路は垂直に保たれ、機械は厚いプレート上でも優れた刃先精度を維持します。一般的な材料が 10 mm を超える場合、または直角で真っ直ぐなカットエッジが厳しい要件の場合は、このレイアウトを選択してください。
- スイングビームシャー 上刃をピボットを中心に回転させることで、必要な切削力が低減され、フレームが簡素化されます。軽量かつコンパクトで、一般的な製造で最も一般的なせん断範囲である 0.5 mm から約 8 ~ 10 mm の軟鋼まで非常にうまく機能します。
役立つ経験則: ほとんどの作業が 8 mm 未満の場合、通常、スイングビーム マシンが価格、速度、工場の設置面積のバランスが最適です。定期的に 10 mm 以上の切断を行う場合、より剛性の高いゲート設計により、より高い資本コストが正当化されます。
機械の性能を決める6つの仕様
パンフレットには多くの数字が記載されています。そのうちの 6 つは、実際に切断したワークにハサミが適合するかどうかを示します。
| 仕様 | 代表的な範囲 | 生産への影響 |
|---|---|---|
| 最大切断厚さ | 4~25 mm (軟鋼) | フレーム サイズ、ポンプ出力、ブレード ギャップ範囲を決定します。 |
| 切断長さ | 2,500~6,000mm | 1 回のパスで処理できる最大のシートを定義します |
| バックゲージのストロークと精度 | 500~800mm。 ±0.05~0.1mm | バッチ全体での寸法の再現性を制御します |
| すくい角 | 0.5°~2.5° | レーキが低いと部品の歪みが減少します。レーキが高くなると厚い板も切断できます |
| 刃すきま調整 | CNC自動(板厚の約5~10%) | エッジの品質を向上させ、ブレードの耐用年数を延長します |
| 切断速度 | 1 分あたり 6 ~ 18 ストローク | バッチカットラインのペースを設定します |
数字よりも人間関係が重要です。厚さを切断すると、フレームと油圧のコストが増加します。すくい角とブレードクリアランスは、平均的なカットをきれいなカットに変える 2 つの設定です。バックゲージの精度は、完成した部品が長いバッチにわたってばらつくかどうかを決定します。強度、ジオメトリー、ポジショニングというこれら 3 つのペアで優れたスコアを獲得したマシンは、15 年後も現役であり続けるマシンです。
経験豊富なバイヤーが契約前にチェックすること
機械はショールームでは説得力があるように見えても、6 週間 2 交代で稼働させた後にはがっかりすることがあります。経験豊富なバイヤーがペイントを見て 4 つのエリアをチェックします。
- フレーム剛性。 ブレードが切断長さ全体に力を加えると、フレームがたわみます。厚いサイドプレートを備えた溶接フレームと適切な応力緩和により、たわみが十分に低く抑えられ、ブレードがベッドと平行に保たれます。フレームが軽いと、平行度の低下やブレードの早期摩耗として現れます。
- 油圧コンポーネントと冷却。 ポンプ、バルブ、シリンダー シールがマシンの筋肉を定義します。連続運転の場合、作動油の冷却はオプションではありません。熱いオイルは切削動作を変化させ、シールの摩耗を促進します。
- CNCコントローラーとプログラミング。 コントロールには素材プログラムを保存し、簡単に呼び出せるようにする必要があります。実践的なテスト: オペレーターはマニュアルを開かずに新しいバッチを設定できますか?
- 刃の材質と刃のギャップ機構。 刃物鋼の品質は研削間隔に現れます。 CNC ブレードギャップ調整により、クリアランスが板厚の正しい割合に維持されます。これは、バリの形成とエッジの品質に最も直接的な影響を与えます。
位置決め、調整、確認には、以前はカットとカットの間に数分かかっていました。自動油圧式剪断機では数秒かかりますが、実際に生産性が向上するのはそこからです。
安全性とサポートがリストを完成させます。 CE 準拠の保護、ライト カーテン、緊急停止システム、および訓練を受けた技術者による試運転は付属品ではありません。剪断機は、厚い鋼材を 1 秒以内に切断するのに十分な力を生成します。設置当日も生産現場と同じように尊重されるべきです。
自動シャーリングが最も早く回収できる場所
同じ材料ファミリーを繰り返しバッチで切断するショップでは、回収が最も早くなります。で 機械加工 たとえば、剪断機はブランクを曲げ、溶接、仕上げステーションに送ります。ブランクが間違っている場合、すべての下流ステーションがエラーの代償を支払います。自動位置決めにより、最も一般的なエラーの原因であるバッチ間の手動セットアップが排除されます。
同じ論理が冶金工場や航空板金部門にも当てはまり、エッジの品質と寸法の一貫性が明確な要件となります。棚、パネル、エンクロージャーなどの軽工業では、そのメリットはシフトごとの生産高として現れます。
自動位置決めにより 1 カットあたり 15 ~ 20 秒短縮される場合、1 日あたり 200 ブランクのラインをカットする場合、オペレーターの時間は 1 時間以上回復します。 2 交代勤務では、毎日の生産能力がさらに増加します。
物質的な節約も見られます。材料の厚さに合わせてブレードのギャップが正しく設定されていると、バリのない刃先が得られます。つまり、研削回数が減り、廃棄される部品が減り、ブレードの切れ味が長持ちします。これらの節約は労働力の節約よりも小さいですが、機械がカットを行うたびに蓄積されます。
自動剪断を長期間にわたって正確に維持する
自動油圧剪断機はメンテナンスフリーの機械ではありません。メンテナンスが計画しやすい機械です。 3 つの習慣が投資を守ります。
- 材料の厚さを変更するたびにブレードギャップを確認してください。正しいクリアランスはプレートの厚さのおよそ 5 ~ 10 パーセントです。ギャップが大きすぎると、エッジが丸まり、大きなバリが発生します。
- 作動油を適切なレベル、温度、清浄度に保ちます。汚染されたオイルは、ビームの動きが遅くなり、切削力が不安定になる最も一般的な原因です。
- 定期的にバックゲージを校正してください。わずかなドリフトでも、±0.1 mm の仕様はリワークの発生源となります。
刃が切れずに破れ、刃先が転がり、騒音レベルが上昇します。修正せずに放置すると、ブレードにマイクロチップが発生し、ギャップ機構が不均一に摩耗します。
そして、決して変わらないルールが 1 つあります。それは、切断ゾーンに手を近づけないことです。オペレーターはマシンサイクルの一部ではありません。それが自動化の重要な点です。
小型の油圧シャーでも数十トンの切断力が発生します。ライト カーテン、両手制御装置、機械式ガードが設置されている理由は 1 つあります。それは、ビームよりも速いのはこれらだけであるということです。
あなたのフロアに適した決定を下す
可能な限り最小の購入価格よりもスループット、再現性、オペレータの独立性が重要な場合には、自動油圧式剪断機がその役割を果たします。レイアウトから始めます。中程度のシートにはスイングビーム、重いプレートにはゲートシャーを使用します。 6 つの仕様を実際に加工する材料範囲と照らし合わせて検証します。プレスブレーキやレーザーカッターを点検するのと同じ注意を払って、フレーム、油圧装置、コントローラー、ブレード機構を点検してください。また、安全性を追加コストとしてではなく、機械設計の一部として扱います。
あなたの工場が 1 日に数十個以上のブランクを切断し、同じ部品ファミリーを繰り返す場合、自動化は贅沢ではありません。バッチ全体にわたって許容範囲を維持できる機械を選択してください。多くの場合、機械コストの差は、最初の 1 年以内にブレードの寿命と廃棄部品で回収されます。
-
 +86-13813747229
-
 [email protected]
-
 中国江蘇省海安市成東鎮海坊大道22号。
著作権 © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. 無断転載を禁じます。
